
Pour de nombreux acheteurs B2B, dès qu’une classification phosphatidylsérine passe l’évaluation de l’échantillon, c’est la ligne d’arrivée. Dans la pratique OEM, ce n’est que le point médian. Entre un pilote réussi et un programme commercial stable, il y a une étape pleine de petits changements — lots d’extraction plus grands, différents systèmes de séchage et de mouture, cycles de mélange plus longs, nouvelles lignes d’emballage — et chacun peut éloigner la poudre de ce que votre validation a réellement approuvé.
Les problèmes d’échelle se révèlent rarement comme des échecs qualité. Ils apparaissent comme un mélange qui se sépare sur la ligne de remplissage, un poids de capsule qui dérive, ou un COA rapportant le même test par une méthode différente. À ce moment-là, la correction est mesurée en lots rejetés et lancements retardés.
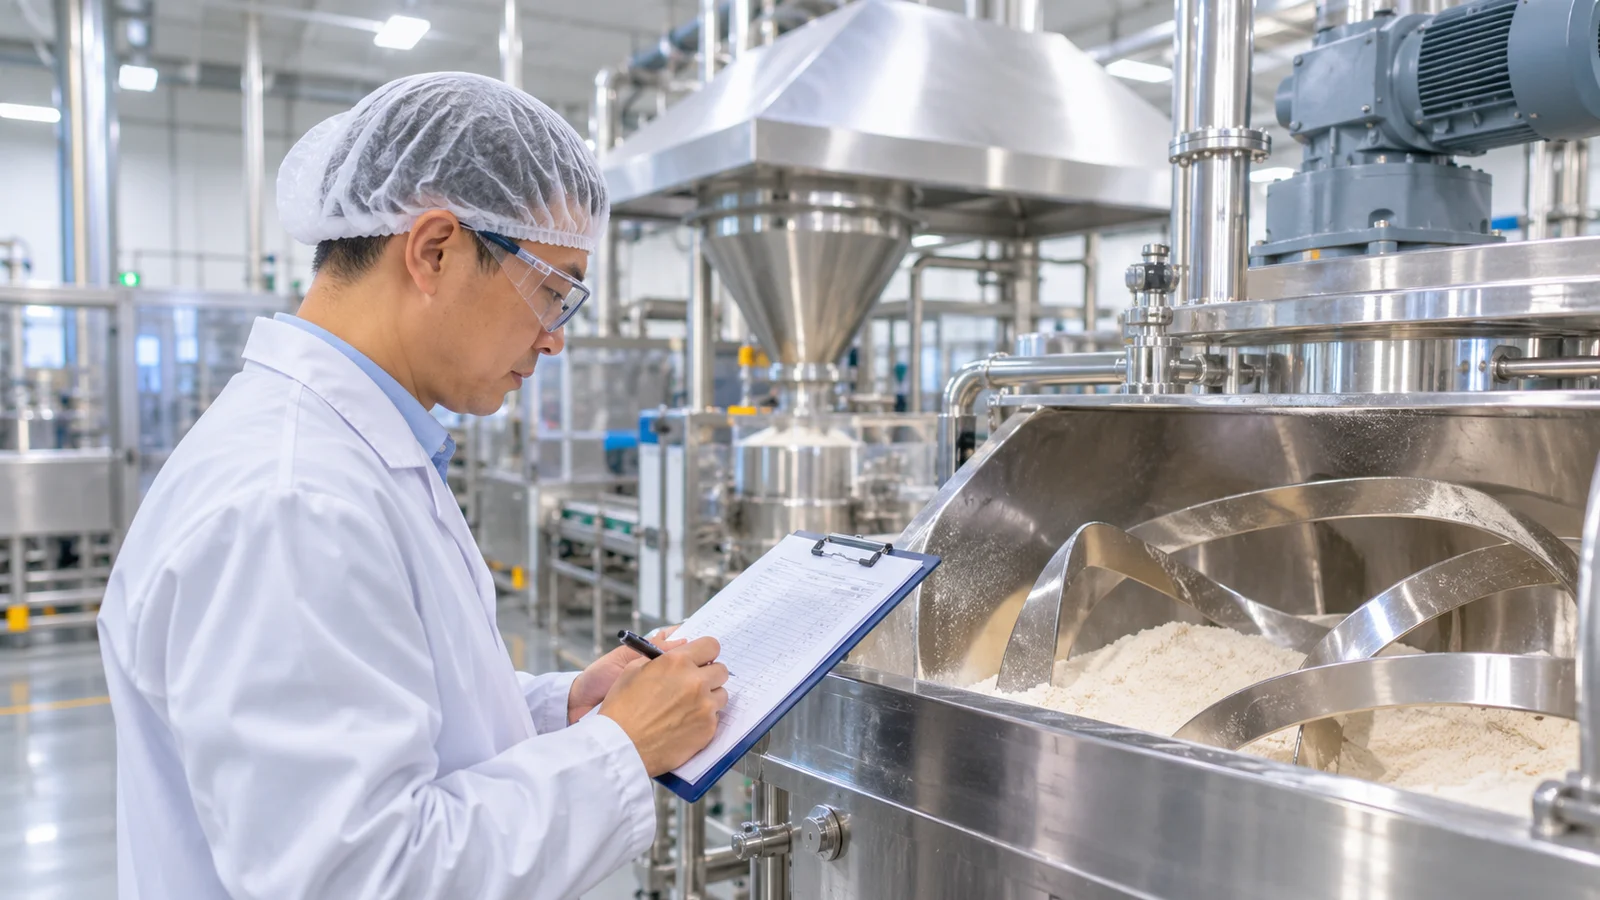
C’est pourquoi l’extension de la phosphatidylsérine OEM mérite sa propre discipline de planification, distincte de la qualification des fournisseurs et de la mise en production régulière en lot. Cet article explique ce que les acheteurs doivent contrôler lors du passage d’un ingrédient PS du pilote à la production : verrouillage de la note, paramètres de procédé, uniformité du mélange, continuité de la documentation et critères de diffusion. Il est écrit pour les marques de compléments, les fabricants sous contrat et les équipes de marques propres qui ont approuvé un fournisseur et qui ont désormais besoin de cette décision pour survivre au contact avec une gamme plus grande. Lorsque la capacité de fabrication fait partie de l’évaluation, notre Aperçu de la fabrication de la phosphatidylsérine Décrit l’environnement de production derrière chaque grade.
Pourquoi l’expansion à l’échelle est l’étape la plus sous-estimée d’un programme PS
La qualification des fournisseurs et l’échelle répondent à deux questions différentes. La qualification demande : ce fournisseur peut-il fabriquer un matériau cohérent qui réponde à la spécification ? Scale-up demande : ce matériau se comportera-t-il de la même manière lorsque la taille de votre lot multipliera par dix ou cinquante fois et passera par différents équipements ?
La distinction est importante car la phosphatidylsérine est un phospholipide fonctionnel, et non un produit inerte. Sa performance dépend de la répartition de la taille des particules, de l’humidité résiduelle, des caractéristiques d’écoulement et de la manière dont elle interagit avec d’autres composants du mélange sous cisaillement — tous ces éléments pouvant changer lorsqu’un procédé pilote est transformé en un procédé industriel. Une poudre qui a été mélangée uniformément dans un récipient de 100 litres peut se séparer dans un mélangeur à rubans de 2 000 litres, et un lot séché par pulvérisation issu d’une campagne peut avoir une densité en vrac différente de celle du lot pilote sur lequel vos hypothèses de formulation ont été construites.
Les acheteurs qui considèrent l’augmentation de l’échelle comme une étape logistique — simplement commander plus de matériaux — découvrent ces changements dès la production commerciale. Les acheteurs qui le considèrent comme un transfert technique contrôlé les surprennent plutôt dans une comparaison pilote-production prévue. La différence réside dans la documentation et le séquençage, pas dans le budget.
Verrouillez la grade approuvée avant la première série pilote
Le contrôle d’échelle le plus efficace ne coûte rien : écrire exactement ce qui a été approuvé, et refuser de laisser cela s’évader. Une qualité approuvée n’est pas une « poudre PS à 50 % » — c’est une combinaison spécifique de la source (soja ou tournesol), de la concentration, de la plage de taille des particules, du support ou du système anti-abattement, et d’un ensemble de documents défini.
Avant que le premier lot à intention de production ne soit programmé, confirmez par écrit avec le fournisseur :
- La version exacte des spécifications sur lesquelles le matériel pilote a été publié, incluant la méthode d’essai et les plages d’acceptation.
- L’identité de la source — dérivée du soja ou du tournesol — et qu’aucune substitution n’est permise sans notification formelle de modification.
- Les cibles de taille de particules, car les décisions de broyage à l’échelle commerciale affectent directement l’uniformité du mélange et la sensation en bouche.
- Configuration d’emballage, car la taille du tambour et le type de doublure influencent l’absorption d’humidité lors de longs entrepôts et expéditions.
Si votre équipe a construit un pack de transfert lors de la qualification des fournisseurs, la phase d’extension devrait l’étendre plutôt que de le remplacer. Notre guide précédent sur le Liste de contrôle de transfert de fabricant sous contrat explique comment conserver un seul enregistrement produit approuvé entre les équipes d’approvisionnement, QA et production — la même discipline s’applique lorsque la taille du lot change.
Ce qui change techniquement entre les lots pilotes et commerciaux
Comprendre où se situe le risque d’escalade aide les acheteurs à poser les bonnes questions. Quatre domaines changent de façon prévisible.
Extraction et concentration taille du lot. Des lots plus importants signifient des fenêtres de traitement plus longues et une plus grande variation entre les fractions précoces et tardives. Demandez comment le fournisseur contrôle la cohérence des tests sur une campagne de taille commerciale et si des tests intermédiaires sont réalisés entre les sous-lots.
Séchage et moulure. Les paramètres de séchage par pulvérisation et les tamis de fraiseuse sont souvent réglés sur des équipements pilotes. À grande échelle, les mêmes réglages peuvent produire une distribution différente de la taille des particules ou un niveau d’humidité résiduelle. Les deux sont selon vos spécifications pour une raison — vérifiez qu’ils sont mesurés sur tous les lots commerciaux, pas seulement sur les lots pilote.
Mélanger et préparer en fourre. Le mélange des produits finis passe des mélangeurs de laboratoire aux équipements de production avec différents profils de cisaillement et temps de retenue. C’est là que l’uniformité du mélange est gagnée ou perdue — la responsabilité du fabricant, mais les propriétés de flux de l’ingrédient fixent les conditions.
Temps d’attente et logistique. Les campagnes commerciales peuvent impliquer un stockage plus long entre la production et l’expédition. Confirmez que la valeur en peroxyde et les limites d’humidité restent les critères d’acceptation au moment de la sortie, et que les données de stabilité couvrent la durée réelle de stockage imposée par votre chaîne d’approvisionnement.
Contrôle de l’uniformité du mélange, de la fluidité et des overages à grande échelle
L’uniformité du mélange est le point de défaillance technique le plus courant dans l’échelon PS car la poudre de phosphatidylsérine est souvent un composant du mélange mineur à modéré. Si la poudre ne s’écoule pas et ne se disperse pas de manière constante, les allégations sur l’étiquette dérivent entre les échantillons du même lot — une conclusion qui déclenche une enquête selon tout cadre GMP. Trois contrôles protègent cette étape :
- Réalisez une étude d’uniformité de mélange à l’échelle de la production avant de sortir le premier lot commercial. Échantillonner à partir de positions ou intervalles de décharge définis dans le blender, et tester l’uniformité de l’essai entre les échantillons.
- Faites correspondre les tests de débit à votre ligne. Si votre équipement de remplissage ou d’encapsulation est sensible au comportement des poudres, demandez des données de fluidité (angle de repos, indice de Carr ou résultats de cellules de cisaillement lorsque disponibles) sur les lots de production, et comparez avec la référence pilote.
- Validez la logique de dépassement par rapport aux données de production, pas aux données pilotes. Si la formulation comporte une revendication de surplus de fabrication pour protéger l’étiquette, confirmez que l’hypothèse d’excédent reste valable lorsqu’elle est comparée aux résultats d’uniformité à l’échelle de production.
Les problèmes de fluidité découverts à ce stade peuvent généralement être résolus par la spécification de mouture ou par de petits ajustements des supports côté ingrédient — mais seulement s’ils sont soulevés avant, et non après, la première campagne commerciale. Pour un exemple concret de l’évaluation du comportement des poudres avant l’échelle, notre article sur Tests pilotes de fluidité et d’uniformité du mélange Explique la logique des tests.
Documentation qui doit suivre l’échelle-échelle
La continuité de la documentation est l’endroit où les programmes de mise à l’échelle échouent discrètement aux audits. Le lot pilote contenait une trace complète des documents : spécifications, COA spécifique au lot, FDS, déclarations sur les allergènes et OGM, ainsi que les dossiers spécifiques au marché collectés par votre équipe réglementaire. Le premier lot commercial doit hériter de la même logique, pas un ensemble improvisé.
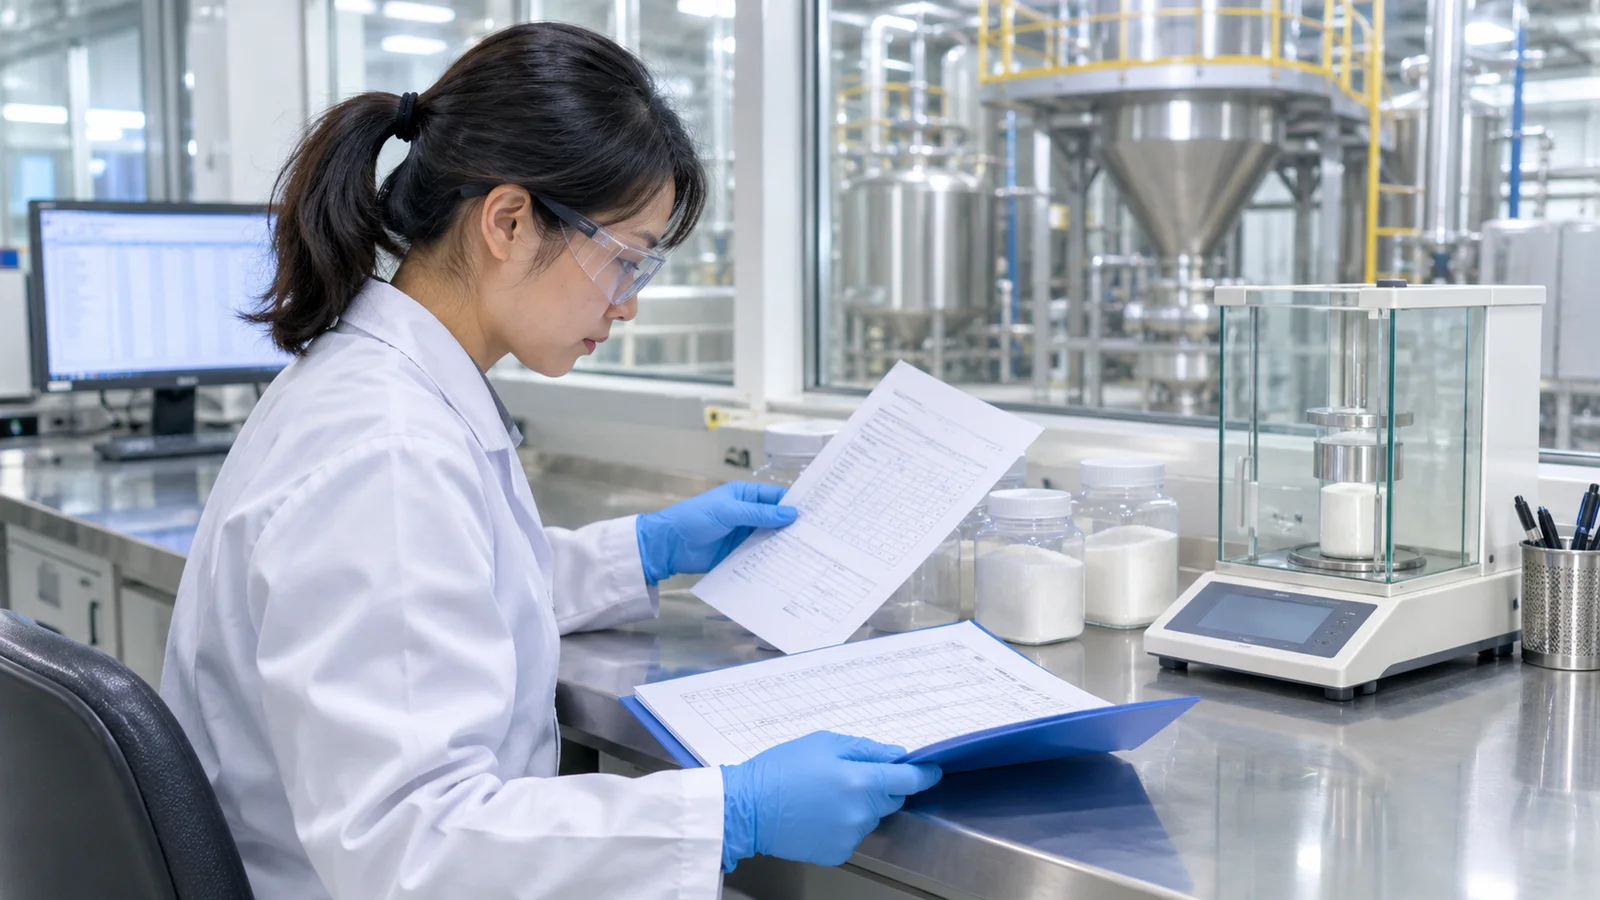
Confirmez trois choses avant la campagne publicitaire :
- Alignement du COA. Le COA des lots commerciaux doit rapporter selon la même version de spécifications et les mêmes méthodes analytiques utilisées pour l’approbation des pilotes. Un changement de méthode est un changement technique, même si les chiffres rapportés sont similaires.
- Continuité des énoncés. Les déclarations d’allergènes, OGM, halal, casher et d’origine doivent être rééditées pour la campagne de production commerciale, car les détails au niveau de la campagne (dates de production, numéros de lot) diffèrent des documents pilotes.
- Liaison de traçabilité. L’enregistrement du lot fini chez votre fabricant contractuel doit faire référence aux lots PS spécifiques utilisés, afin qu’un lot unique puisse être retracé du fût aux produits finis si une question se pose plus tard.
Lorsque les acheteurs demandent le package documentaire par lot plutôt que par relation avec le fournisseur, ils fournissent à leurs équipes QA une base de référence stable pour les inspections entrantes et pour toute future enquête réglementaire.
Établir une liste de contrôle pour la mise en échec avec votre fournisseur
Une liste de contrôle de mise en échec convertit les points ci-dessus en une porte actionnable avec trois niveaux.
Avant la production : version des spécifications confirmée par écrit ; Identité de la source confirmée ; La taille du lot, le calendrier de campagne et la configuration de l’emballage ont été convenus ; Le plan de test commercial (taille des particules et humidité sur chaque lot) a été approuvé.
Pendant la production : étude d’uniformité des mélanges réalisée sur la chaîne de production ; des temps de maintien dans les hypothèses de spécification ; L’essai intermédiaire vérifie si la campagne s’étend sur plusieurs sous-lots.
Avant la sortie : un COA spécifique au lot revu selon la spécification approuvée ; des déclarations rééditées pour la campagne ; des échantillons de réserve conservés ; Liens de traçabilité documentés entre le lot de lots de lots de lots et d’ingrédients.
Les fournisseurs ayant une expérience structurée des fabricants reconnaîtront immédiatement cette porte et auront généralement la plupart des preuves prêtes. Les fournisseurs qui résistent à produire des données d’uniformité à l’échelle de production ou des déclarations au niveau des campagnes indiquent où les problèmes apparaîtront plus tard.
FAQ
Quelle est la principale différence entre les lots pilotes et les lots commerciaux de phosphatidylsérine ?
Le matériau peut répondre aux mêmes spécifications, mais les lots commerciaux passent par des équipements d’extraction, de séchage et de broyage plus importants, avec des temps de résidence et des profils de cisaillement différents. Les propriétés liées au procédé — répartition de la taille des particules, densité globale, humidité résiduelle et comportement d’écoulement — sont les plus susceptibles de changer, c’est pourquoi elles doivent être mesurées sur chaque lot commercial.
Qui est responsable de l’uniformité des assemblages — le fournisseur d’ingrédients ou le fabricant sous contrat ?
L’uniformité du mélange sur le mélange fini est la responsabilité du fabricant sous contrat, car cela dépend de leur équipement et de leur procédé. Cependant, la taille des particules et les caractéristiques d’écoulement de l’ingrédient établissent les conditions de réussite, les acheteurs doivent donc obtenir les données de débit et de taille des particules de production auprès du fournisseur ainsi que des données d’uniformité à l’échelle de production auprès du fabricant.
La méthode COA devrait-elle changer entre les lots pilotes et commerciaux ?
Non. Le COA des lots commerciaux doit être délivré selon la même version de spécification et les mêmes méthodes analytiques utilisées pour l’approbation des pilotes. Tout changement de méthode modifie la signification des chiffres rapportés et doit être traité comme un changement formel nécessitant une révision, et non comme une variation de routine.
À quelle date faut-il demander la documentation pour l’échification ?
Demandez le dossier complet — confirmation de la version de la spécification, modèle COA, déclarations et approche de traçabilité — avant la programmation de la campagne commerciale. Demander après la production enlève au fournisseur la capacité d’aligner les documents au niveau de la campagne avec vos exigences de publication.
Conclusion
L’échellement consiste à une décision approuvée sur la phosphatidylsérine qui devient soit un programme commercial stable, soit commence à s’éroder. Les contrôles qui le protègent sont peu coûteux et principalement documentaires : verrouillez la note approuvée par écrit, conservez une version de spécification entre le pilote et la production, exigez une preuve d’uniformité de mélange à l’échelle de production, et exigez que chaque lot commercial soit fourni avec un COA et des déclarations alignées sur la version validée.
Les acheteurs qui intègrent ces étapes transforment l’escalade d’un pari en une barrière — qui protège ensemble les déclarations sur les labels, la préparation à l’audit et les délais de lancement. Si votre équipe prépare une première campagne commerciale PS et a besoin d’être actualisés sur la note sous-jacente et le contexte des spécifications, notre Qualité et ressources en R&D Décrivez le support des tests et des spécifications derrière chaque classification Nutranexa.
Sources
- Phosphatidylsérine et le cerveau humain – aperçu de la nutrition (PubMed)
- FDA — Compléments alimentaires : exigences actuelles des bonnes pratiques de fabrication (CGMP)
- EFSA — Directives sur les données techniques et organisationnelles pour les dossiers d’enzymes et d’ingrédients alimentaires
- IPEC — Directives sur les GMP et les spécifications des excipients pour les ingrédients pharmaceutiques et complémentaires
Profil d'acheteur
À qui s'adresse ce guide
Ce guide s'adresse aux profils d'acheteurs ci-dessous. Ouvrez votre profil pour les grades, documents et étapes suivantes correspondants, ou envoyez-nous directement vos besoins.
Posez vos questions sur ce guide pour votre profil d'acheteur
Étapes suivantes recommandées
- Passez en revue le Phosphatidylserine page produit.
- Comparer Soy PS et Sunflower PS.
- Vérifier preuve de fabrication et Qualité & R&D.
Contacter le service commercial pour obtenir les documents produits
Partagez la préférence de source, l'application, le pays et la quantité annuelle.
Contacter le service commercial