
Deux fûts de même qualité phosphatidylsérine peuvent sortir de la même usine avec le même COA et vieillir de manière complètement différente dans votre entrepôt. La différence est généralement invisible : l’oxygène laissé à l’intérieur du paquet. L’espace de tête non purifié dans un fût de 25 kg contient environ 21 % d’oxygène — suffisamment pour pousser la valeur de peroxyde vers la limite haute des spécifications en moins d’un an. Un bon rinçage à l’azote fait monter ce chiffre à 2 % ou moins, et un bon liner de barrière le maintient en place. Pourtant, la plupart des bons de commande PS indiquent uniquement « rinçage à l’azote » ou, pire, rien du tout, laissant la qualité du flush, le type de liner et la méthode de vérification entièrement à la discrétion du fournisseur. Si votre poudre est déjà arrivée en tort, plus foncée que d’habitude ou avec une légère odeur de rance à 12 mois, le contrôle de l’oxygène est le premier suspect. Cet article fournit aux acheteurs américains et européens les numéros spécifiques, les options de liner et les tickets de caisse pour inscrire le contrôle de l’oxygène dans l’emballage dans la spécification, là où il doit se trouver. Là où la qualification des fournisseurs est l’étape suivante, notre Aperçu de la fabrication documente l’installation, les contrôles de processus et les enregistrements de lots derrière chaque lot.
Pourquoi l’oxygène en Headspace décide de la durée de vie de la PS
La phosphatidylsérine est un phospholipide riche en acides gras polyinsaturés — dont l’acide linoléïque — et ces doubles liaisons s’oxydent au contact de l’air. Les produits d’oxydation sont précisément à l’origine des échecs que les acheteurs constatent : une hausse de la valeur du peroxyde vers la limite typique de ≤5 meq/kg, un fluissement de la valeur d’annisidine, un assombrissement des couleurs, et les notes « en carton » rance qui apparaissent sur la ligne de remplissage et dans les plaintes des consommateurs.
L’arithmétique est impitoyable. Un fût de 25 kg avec un revêtement standard en polyéthylène dispose de plusieurs litres d’espace de tête à 21 % d’oxygène — environ un à deux litres de gaz oxygène en contact direct avec la poudre, constamment renouvelé par la perméation via une membrane à faible barrière. Chaque mois de stockage à 25 °C ou plus consomme cette marge. Un tambour rincé à l’azote à ≤2 % d’oxygène résiduel commence avec dix fois moins d’oxygène, et un revêtement barrière en aluminium réduit la perméation à presque zéro. La même chimie, un package différent, et la différence entre une période confortable de retest de 36 mois et une poudre qui nécessite une requalification précoce.
La chaleur et l’humidité accélèrent la réaction, c’est pourquoi les spécifications d’emballage et les conditions de stockage (sous 25 °C, humidité relative inférieure à 60 %) doivent être rédigées ensemble, et non comme des pensées séparées après coup.
Les quatre éléments d’une spécification d’oxygène d’emballage
Inscrivez ces quatre éléments dans la spécification PS et le bon de commande :
1. Cible d’oxygène résiduel en espace de tête. Nécessite un oxygène résiduel au scellement de ≤2 %, avec ≤1 % pour les notes premium ou à retest long. Un « rinçage à l’azote » sans numéro est un geste, pas une spécification — la durée du rinçage et la position de la buse varient énormément d’une ligne à l’autre.
2. Classe barrière de ligne. Nomme la construction de la doublure, pas seulement « sac en polyuréthane ». Classes acceptables, meilleur en premier : feuille d’aluminium (par exemple, PET/Al/PE) ou stratifié métallisé à haute barrière ; puis du PE co-extrudé multicouche avec une couche barrière EVOH ; les doublures PE simples ne conviennent qu’avec une utilisation agressive d’absorbeurs d’oxygène et des périodes de conservation courtes, et doivent être rejetées pour des demandes de tests de 36 mois.
3. Exigence d’intégrité du joint. Précisez que le liner est thermoscellé ou serré sous vide étanche au gaz après le rinçage, avec une intégrité de fermeture vérifiée dans le dossier de lot du fournisseur — un sac de liner replié sous un couvercle perd son azote en quelques jours.
4. Protection auxiliaire, si elle est revendiquée. Si des absorbeurs d’oxygène ou des sachets dessiccants font partie de la revendication, spécifiez le type, le numéro et la conformité au contact alimentaire (FDA 21 CFR ou règlement européen 10/2011 selon le cas), et exigez qu’ils soient visibles et comptabilisables à la réception.
Ajouter la clause de vérification : « Le fournisseur doit enregistrer l’oxygène résiduel en espace de tête par tambour ou par lot sur l’enregistrement du lot ; COA à l’état de la méthode de rinçage et de la cible. » Cette phrase unique transforme l’emballage du folklore en un processus documenté — et vous donne une base de rejet si beaucoup arrive oxydé.
Choisir des liners : ce qui bloque réellement l’oxygène
| Classe paquebot | Transmission de l’oxygène (indicatif) | Cas d’utilisation |
|---|---|---|
| Stratifié en feuille d’aluminium (PET/Al/PE) | Proche de zéro | Bonus PS, réclamations de retest à 36 mois |
| Stratifié PET métallisé | Très bas | Choix standard pour les exportations PS |
| PE/EVOH co-extrudé | Low | Acceptable avec un flush vérifié ≤2 % |
| PE simple (simple couche) | Haut | Mains courtes seulement, avec absorbeurs |
Trois notes pratiques. Premièrement, la taille du tambour compte plus que ce que les acheteurs attendent : des fûts de 20 kg et 25 kg offrent un rapport espace-poudre plus faible que des seaux de 10 kg, donc l’exposition à l’oxygène par kilogramme diminue. Deuxièmement, le liner n’est aussi bon que sa fermeture — demandez au fournisseur de décrire l’étape de scellement dans sa description du procédé lors de la qualification, et photographiez-la lors d’un audit sur site. Troisièmement, les règles de PPWR et de l’UE poussent de plus en plus vers un emballage monomatériau recyclable ; si un fournisseur propose un liner mono-PE « recyclable » pour une réclamation de 36 mois, exigez des données de perméation avant d’accepter le changement selon vos conditions de notification de modification.
Vérification des réclamations de rinçage à la réception
Faites confiance, puis vérifiez. Pour les grades critiques, les acheteurs peuvent vérifier l’oxygène résiduel à l’arrivée avec un analyseur d’espace de tête portable (capteur à fluorescence ou électrochimique à aiguille à travers le joint, plage de 0 à 25 % ; les instruments coûtent quelques centaines de dollars et se remboursent avec un lot économisé) :
- Sélectionnez un fût par lot (ou un par palette pour les expéditions de grande valeur).
- Insérez l’aiguille de l’analyseur dans la zone du joint du tubage immédiatement après avoir ouvert le couvercle, avant que le tubage ne soit dérangé.
- Enregistrez la lecture sur le registre d’inspection entrant. ≤2 % réussissent ; 5 à 10 % signale une couleur marginale ; 15 %+ signifie que la demande a échoué.
- Vérifiez les valeurs sensorielles et chimiques : une lecture élevée devrait correspondre à un taux PV plus élevé sur le panel de retests du lot — si vous requalifiez ensuite le lot, incluez les valeurs de peroxyde et d’anissidine.
Une alternative pragmatique là où vous manquez d’équipement : comparez les attributs sensoriels et la valeur de peroxyde du lot avec ceux du lot précédent d’âge similaire. Faire une tendance par lot dans votre tableau de bord de fournisseur révèle un changement d’emballage chez le fournisseur bien avant un lot défaillant.
Manipulation de tambours ouverts dans votre installation ou 3PL
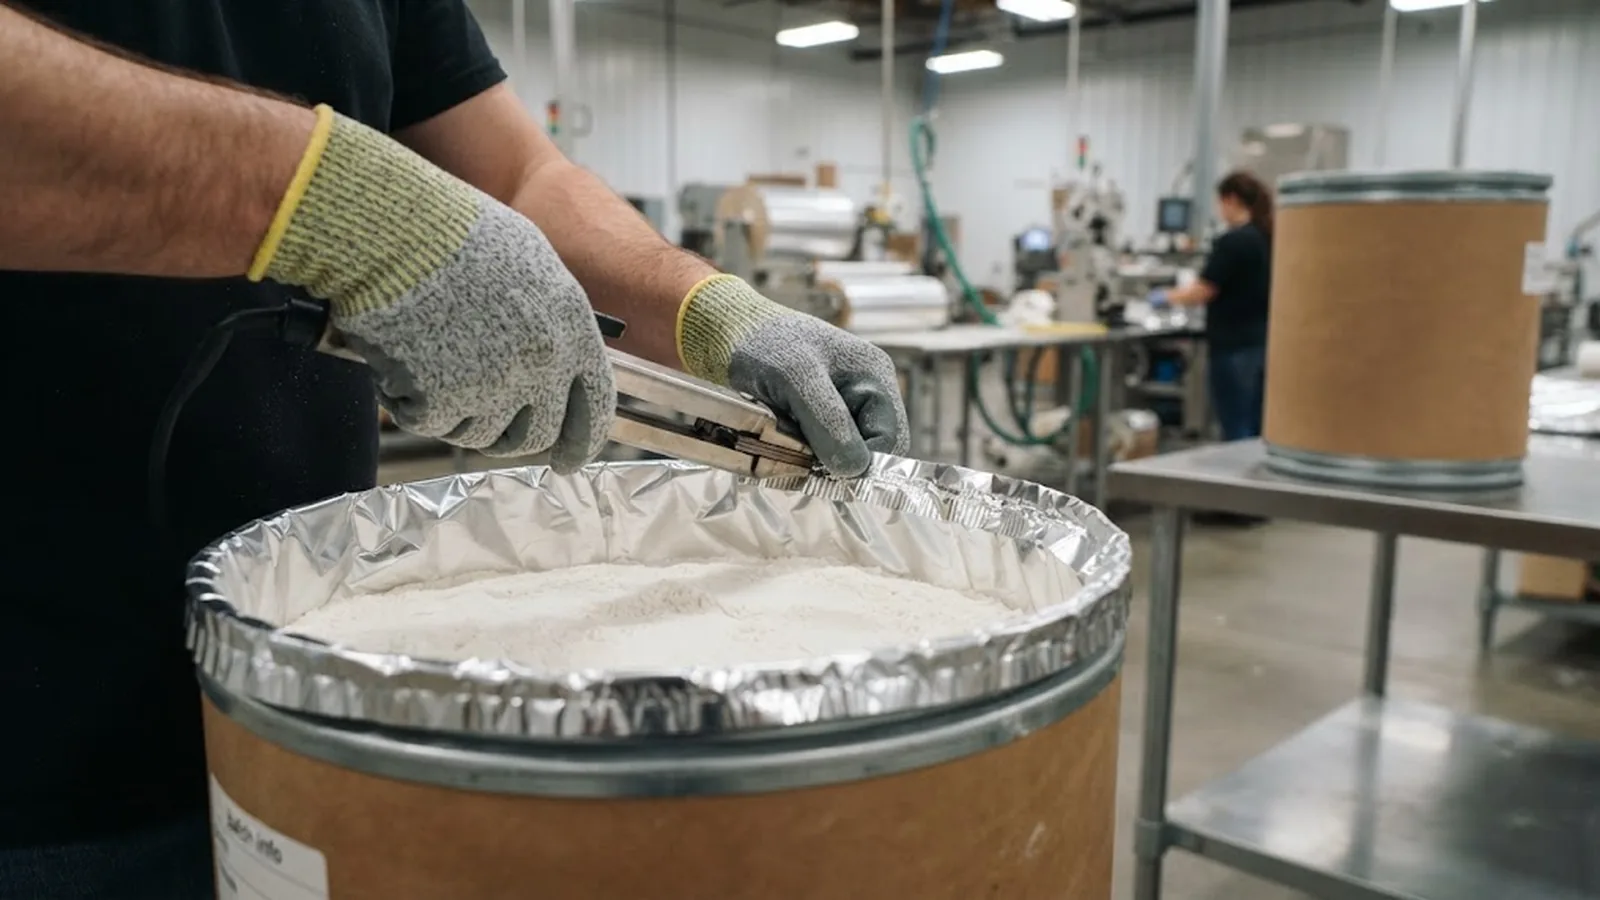
La plupart de l’oxydation en pratique se produit après ouverture, pas en transit. Inscrivez la procédure open-drum dans votre SOP d’entrepôt et votre accord 3PL :
- Ouvrir un tambour par ordre de travail ; Ne mettez jamais en scène plusieurs batteries ouvertes sur les shifts.
- Après prélèvement ou distribution, refermer le tubage étanche au gaz — idéalement avec une petite purge d’azote à partir d’une bouteille de qualité alimentaire, ou au minimum avec un thermoscelleur portable sur l’ouverture du tubage — puis réenclos le couvercle du tambour avec l’anneau de serrage.
- Remet le tambour en stockage sous 25 °C et en dessous de 60 % d’humidité relative le jour même.
- Notez la date d’ouverture sur le fût et consommez les fûts ouverts dans les 30 jours, ou déplacez le reste vers des contenants plus petits plutôt que de laisser des fûts partiels.
- Ne rechargez jamais un tambour ouvert d’un autre lot — cela détruit votre traçabilité en une seule étape.
Sur les sites 3PL, auditez cette procédure physiquement au moins une fois par an ; Le contrôle de l’oxygène après ouverture est l’un des espaces les plus courants entre la fiche technique et le sol de l’entrepôt.
FAQ
Q : Quel niveau résiduel d’oxygène dois-je exiger dans un tambour PS rincé à l’azote ?
R : Spécifiez ≤2 % au scellement comme norme, et ≤1 % pour les notes de prime ou les demandes de remise en période de relecture prolongée. Les fournisseurs disposant d’équipements modernes de chasse atteignent régulièrement 1 à 2 % ; Si un fournisseur ne peut pas s’engager sur un chiffre, cela constitue en soi une information utile pour les qualifications.
Q : Les absorbeurs d’oxygène remplacent-ils le rinçage à l’azote ?
R : Pas pour les phospholipides à grande échelle. Les absorbeurs peuvent polir une faible teneur résiduelle en oxygène, mais l’espace d’un tambour de 25 kg nécessiterait une grande capacité d’absorption et plusieurs jours pour fonctionner, période durant laquelle la surface de poudre est exposée. Utilisez le flush comme contrôle principal et les absorbeurs, le cas échéant, comme couche supplémentaire.
Q : Comment puis-je vérifier la chasse sans équipement de laboratoire ?
R : Tendez les preuves que vous avez déjà : couleur, odeur et valeur de peroxyde d’un lot à l’autre à des âges de stockage similaires. Un analyseur d’espace de tête portable est peu coûteux, mais un suivi régulier des tendances par tableau de bord révèle généralement une défaillance dans deux ou trois lots.
Q : Le type d’emballage modifie-t-il la durée de conservation que je peux déclarer sur mon produit fini ?
R : Cela change votre justification. Les dates de durabilité de l’UE et les déterminations de durée de conservation américaines doivent s’appuyer sur vos données de produit fini ; Un ingrédient emballé avec ≤2 % d’oxygène en espace de tête et un revêtement barrière en feuille d’aluminium donne à votre étude de stabilité le meilleur matériel de départ possible, tandis que l’emballage marginal apparaît comme une dérive PV accélérée et raccourcit ce que l’on peut affirmer de manière défendable.
Q : Nous avons reçu beaucoup avec 8 % d’oxygène en espace de tête et un COA normal. Et maintenant ?
R : Mettez en quarantaine, faites des analyses de peroxyde et d’anissidine sur le terrain, et ouvrez une plainte auprès du fournisseur concernant votre spécification de rinçage. Si la chimie est dans les spécifications, vous pouvez accepter avec justification documentée et usage interne raccourci ; si la photovoltaïque est en hausse, rejetez. Dans tous les cas, exigez que le CAPA du fournisseur soit sur la ligne de chasse avant que le lot suivant ne soit expédié.
Conclusion
La poudre de phosphatidylsérine est bien fabriquée puis protégée — ou non — par son emballage. La différence entre un tambour qui est correct au 30e mois et un qui est rance au 12e mois réside généralement dans l’oxygène résiduel de la tête, la classe de barrière de la doublure et l’intégrité du joint : trois choses qui coûtent peu au fournisseur et coûtent cher à l’acheteur quand elles ne sont pas spécifiées. Inscrivez les chiffres dans votre cahier des charges — ≤2 % d’O2 résiduel, construction de liner nommée, scellement vérifié, documents documentés de rinçage — vérifiez à la réception, et faites respecter la même discipline après avoir ouvert dans votre propre entrepôt et 3PL. Le contrôle de l’oxygène dans l’emballage est l’une des assurances à durée de vie les moins chères disponibles dans cette catégorie. Lorsque vous êtes prêt à passer de la checklist à la soumission, Contactez notre équipe avec la note, la source et l’ensemble de documents décrits ci-dessus.
Sources
- FDA — 21 CFR Partie 111, Bonnes pratiques de fabrication actuelles des compléments alimentaires (contrôles d’emballage et d’étiquetage) : https://www.fda.gov/regulatory-information/title-21-code-federal-regulations-part-111-current-good-manufacturing-practice-dietary-supplements
- ASTM F2714 — Méthode d’essai standard pour l’analyse de l’espace de tête d’oxygène des paquets utilisant la désintégration fluorescente : https://www.astm.org/f2714-08r16.html
- ASTM D3985 — Méthode d’essai standard pour le taux de transmission de gaz oxygène à travers film plastique et feuilles : https://www.astm.org/d03985-17.html
- EUR-Lex — Règlement de la Commission (UE) n° 10/2011 sur les matériaux plastiques et articles destinés à entrer en contact avec l’alimentation : https://eur-lex.europa.eu/legal-content/EN/TXT/?uri=CELEX%3A32011R0010
- FDA — Substances de contact alimentaire / Notifications d’emballage : https://www.fda.gov/food/food-additives-petitions/food-contact-substances-fcs
Profil d'acheteur
À qui s'adresse ce guide
Ce guide s'adresse aux profils d'acheteurs ci-dessous. Ouvrez votre profil pour les grades, documents et étapes suivantes correspondants, ou envoyez-nous directement vos besoins.
Posez vos questions sur ce guide pour votre profil d'acheteur
Étapes suivantes recommandées
- Passez en revue le Phosphatidylserine page produit.
- Comparer Soy PS et Sunflower PS.
- Vérifier preuve de fabrication et Qualité & R&D.
Contacter le service commercial pour obtenir les documents produits
Partagez la préférence de source, l'application, le pays et la quantité annuelle.
Contacter le service commercial