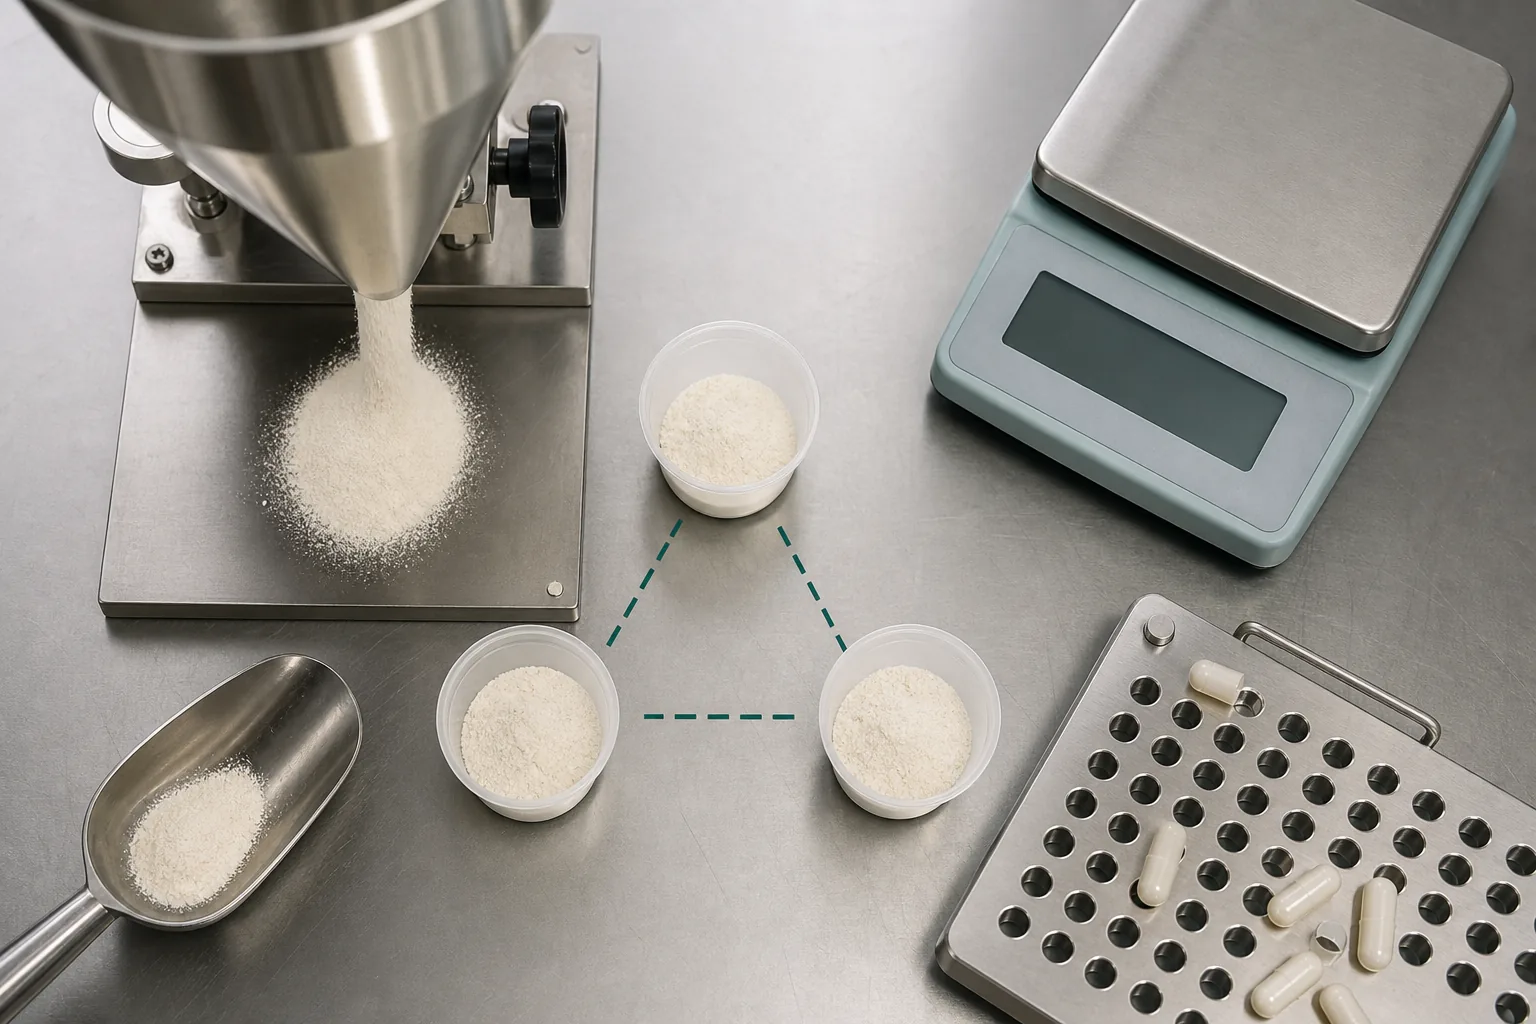
Un polvo de fosfatidilserina puede cumplir una especificación de ensayo y aun así rendir mal en un proceso en cápsula. Interrupciones en el flujo, desajuste de densidad, comportamiento electrostático, retención de paredes, polvo y segregación pueden causar variabilidad en el peso de relleno o una mezcla no uniforme. Estos riesgos dependen de la formulación y del equipo.
La respuesta directa es: no apruebes un polvo PS para producción en cápsulas a partir de un COA o de un resultado de embudo único. Bloquear el producto y lote exactos, caracterizar el polvo en el estado recibido, construir una fórmula representativa, definir un proceso de mezcla y transferencia, muestrear en diferentes ubicaciones y tiempos, y medir tanto la uniformidad de la mezcla como el rendimiento en unidades llenas. Repite la condición principal a escala representativa antes de su lanzamiento comercial.
Esta guía cubre lo general Fosfatidilserina, SOYA PD, y PS girasol Fuentes. No proporciona un tamaño universal de malla, densidad, tiempo de mezcla, límite de aceptación ni garantía de producción. El fabricante debe establecer especificaciones y controles científicamente sólidos para su fórmula, equipo y mercado.
Lo que el piloto debe demostrar
Un piloto útil separa cuatro preguntas:
- Identidad material: ¿La muestra es la misma fuente, grado, composición y código de producto propuestos para suministro comercial?
- Manejo de pólvora: ¿Se puede pesar, transferir, tamizar cuando sea apropiado y alimentar sin puente, desempolvar o retención descontrolada?
- Rendimiento de la mezcla: ¿La fórmula completa alcanza y mantiene una uniformidad aceptable mediante la mezcla, la secreción, la transferencia y la encapsulación?
- Control de unidad terminada: ¿Las cápsulas cumplen con las especificaciones establecidas de peso, composición y calidad establecidas por el fabricante durante toda la producción?
La norma CGMP de la FDA para suplementos dietéticos exige a los fabricantes establecer especificaciones de componentes, en proceso y para lotes terminados necesarias para garantizar identidad, pureza, concentración, composición y límites adecuados de contaminación. También requiere registros maestros de fabricación, lotes y revisión de control de calidad. La regla no proporciona un único índice de flujo PS ni tiempo de mezcla. Esos controles deben provenir del conocimiento del proceso del fabricante.
Empieza con un resumen de producto y proceso
Bloquear la identidad comercial PS
Récord:
- Entidad legal del proveedor
- soja, girasol u otra fuente confirmada
- Nombre del producto, código y lote
- Base de contenido PS y portadora o matriz
- Revisión actual de la especificación y COA disponible
- Historia de embalaje y almacenamiento de muestras
- Embalaje comercial propuesto
No termines el desarrollo de una muestra que no pueda vincularse a la nota citada. Un cambio en la fuente, portador, perfil de partículas, aglomeración, secado o envasado puede modificar el manejo incluso cuando el ensayo principal sigue siendo similar.
Describe el proceso de cápsulas
Envía al proveedor de ingredientes y al fabricante contratado:
- Tamaño de la cápsula y tipo de concha
- Peso objetivo de llenado y contribución en PS
- concepto completo de excipiente
- Tamaño del lote y tipo de batidora
- Secuencia planificada de adición de ingredientes
- Pasos de cribado, fresado, granulación o premezcla
- Distancia de transferencia y número de pasos de manipulación
- Sistema de alimentación cápsula-máquina
- Rango de humedad y temperatura
- Embalaje y almacenamiento previstos
El mismo polvo puede comportarse de forma diferente en un pequeño relleno manual y en un encapsulador de alta velocidad. El diseño piloto debe reproducir el riesgo comercial, no solo usar el equipo de banco disponible.
Etapa 1: Caracterizar la muestra entrante
Inspecciona sin cambiar el material
Antes de acondicionar o examinar, documenta:
- Apariencia y olor según métodos controlados
- Integridad del paquete
- aglomerados o aglomerados
- Material extraño visible
- Temperatura y aclimatación
- Observaciones relacionadas con la humedad
- Comportamiento electrostático o de polvo durante la apertura
Guarda una muestra sin abrir o protegida. Si el polvo ha estado expuesto a alta humedad o temperatura, regístralo en lugar de tratar la muestra como representativa del suministro normal.
Mide propiedades relevantes para la aplicación
Dependiendo del proceso, las pruebas útiles pueden incluir:
- Distribución por tamaño de partícula usando un método definido
- densidad en volumen y de derivación
- humedad o actividad del agua cuando se justifique
- Flujo a través de un orificio definido
- Ángulo de reposo
- Índices relacionados con la compresibilidad
- Comportamiento en el tamiz
- Tendencia electrostática o retención de pared
Estas son herramientas comparativas, no criterios de aprobación independientes. Un polvo puede mostrar un flujo estático aceptable y aún así segregarse en una mezcla de baja dosis. Otro puede parecer cohesivo pero alimentar de forma consistente tras una premezcla validada.
Registrar siempre el aparato, método, preparación de la muestra, condiciones ambientales, replicar resultados y operador. "Buen flujo" no es un dato.
Fase 2: Diseñar el Ensayo de Mezcla
Utiliza la fórmula completa
El tamaño, densidad, forma, superficie y proporción de partículas excipientes interactúan con la PS. Un ensayo usando solo PS no predice la mezcla. Incluye los excipientes reales o técnicamente representativos y cualquier ayuda de procesamiento propuesta.
Si la PS es una fracción relativamente pequeña de la mezcla, evalúa una premezcla geométrica o escalonada. Si es una fracción mayor, evalúa cómo la densidad y las diferencias de partículas afectan al caudal y a la alimentación. No añadas un soporte de flujo no aprobado solo para que la prueba pase bien.
Definir orden de adición y final de mezcla
Escribe la secuencia antes de ejecutar:
- Inspección de equipos y despeje de líneas
- Verificación de identidad y peso de componentes
- Cualquier paso de cribado o desagrupamiento
- Formación premezcla
- Adición de ingredientes restantes
- Tiempo de mezcla y velocidad
- Descarga y transferencia
- Inicio, desarrollo y final de encapsulación
Toma muestras en tiempos de mezcla justificados si el estudio evalúa el punto final. La mezcla excesiva puede a veces aumentar la segregación o la exposición al proceso; No asumas que más tiempo es mejor.
Entorno de control y tiempo de espera
Registrar la temperatura de la sala y la humedad relativa, las superficies del equipo, los controles de toma de tierra cuando se utilicen, la exposición abierta, la retención de mezcla y la reserva de tolva. Incluye pausas realistas si la producción puede detenerse.
El piloto debe revelar si una mezcla aparentemente aceptable cambia tras la vibración, el transporte o el tiempo en el depósito de la máquina.
Etapa 3: Elaborar un plan de muestreo espacial y temporal
Una sola muestra en la parte superior de la batidora no puede demostrar la uniformidad. El plan de muestreo debería reflejar la geometría de Blender y la cuestión del proceso.
Las posibles ubicaciones incluyen:
- zonas superior, media e inferior
- cerca y lejos del caudal
- Múltiples posiciones alrededor de la embarcación
- Inicio, medio y final del alta
- Inicio, medio y final del llenado de la cápsula
El muestreo en sí mismo puede sesgar los resultados. Utiliza un método de ladrón o validado adecuado, define la masa de la muestra, evita alterar la mezcla innecesariamente y evita la contaminación cruzada. Etiqueta cada muestra con la ubicación exacta, secuencia, tiempo y condición.
No agrupes todas las muestras antes del análisis si el objetivo es detectar diferencias espaciales. Un compuesto puede ocultar la segregación.
Etapa 4: Mezclar y rellenar unidades
Selecciona un método adecuado para la fórmula
El método analítico debe distinguir y cuantificar la PS objetivo en la mezcla o forma dosificada final con la especificidad, exactitud, precisión y rango adecuados para la decisión. Un método de ensayo de materia prima puede no transferirse directamente a una matriz cápsula rica en excipientes.
Confirmar la preparación, extracción, base de cálculo y expresión de resultados. Incluir los controles del método y la idoneidad del sistema según el procedimiento del laboratorio.
Evalúa el proceso, no solo la media
Reseña:
- Resultados individuales de la ubicación de mezcla
- Media, rango y variabilidad
- Cualquier ubicación o tendencia temporal
- Secuencia de descarga
- Resultados de peso de relleno a lo largo de la pista
- Defectos en cápsulas e interrupciones de máquinas
- Nivel de tolva y comportamiento de alimentación
- Yield y conciliación
- Residuos en batidora, transferencia, tolva y herramientas
Una media general cómoda puede ocultar un inicio y un extremo alto bajos. Investiga las tendencias en lugar de redondearlas.
Establecer criterios de aceptación específicos de cada proyecto
El fabricante debe aprobar los criterios antes de la prueba, basándose en la normativa, especificaciones del producto, capacidad del método, conocimiento del proceso y la afirmación de la etiqueta final. No selecciones criterios después de ver los resultados.
Este artículo no inventa intencionadamente una desviación estándar relativa universal, un rango de ensayo o un límite de peso de relleno. Esos números dependen del producto y del sistema de calidad controlado.
Fase 5: Reto y Escalado
Repite el proceso de guía con variación realista:
- Densidad entrante normal o rango de perfil de partículas
- Baja y alta humedad ambiental dentro de los controles de plantas
- Mínima y máxima retención planificada
- Cambio de operador
- Recarga parcial de tolva si se usa
- Transferencia y vibración representativas
- Equipos comerciales o a escala de ingeniería
Compara los resultados de la escalada con el piloto de banca. Si el volumen de mezcla, el llenado de la batidora, el corte, la descarga o el avance de la máquina cambian, justifica por qué el proceso sigue siendo comparable.
Concluye con:
- Material y fórmula aprobados
- Parámetros de proceso controlados
- Plan de muestreo
- Especificaciones en proceso y terminadas
- Desencadenantes de desviación
- Necesidades de notificación de cambios de proveedores
- Condiciones de recalificación
Matriz de Análisis de Pilotos
| Escenario | Evidencia | Señal de espera |
|---|---|---|
| Identidad | Fuente, código, composición, especificaciones, lote | Ejemplo genérico de PS |
| Manejo entrante | Métodos de condición, densidad, partículas y flujo | Solo observación de "fluye bien" |
| Fórmula | Mezcla representativa completa | PD probado solo |
| Proceso | Suma, tiempo, velocidad, entorno, transferencia | Técnica de operador no registrado |
| Muestreo | Ubicaciones espaciales y temporales | Una muestra superior o compuesto agrupado |
| Análisis | Método adecuado para matrices y resultados individuales | Se asume que el método de materia prima es transferible |
| Encapsulación | Tendencia de relleno, defectos, interrupciones, conciliación | Solo peso medio |
| Escalado | Equipos representativos y datos de desafío | Resultado del tribunal declarado listo para la publicidad |
Compara los lotes de los proveedores sin confundir la variación de materiales y procesos
Una comparación de proveedores solo es útil cuando el proceso se mantiene estable. Muestrea las condiciones de la misma manera, usa la misma fórmula y lotes de componentes, sigue una secuencia de sumas escrita y ejecuta el mismo equipo, tamaño de lote, entorno y plan de muestreo. Si un candidato es evaluado, desagrupado o premezclado de forma diferente, regístralo como parte de su proceso propuesto en lugar de ocultarlo.
Utiliza muestras codificadas cuando sea posible e incluye una repetición de la condición de incumbente o centro. Compara los datos de densidad y partículas entrantes con los resultados de mezcla, descarga, tolva y unidades llenas. Un polvo que gana una comparación de embudo estático puede seguir reteniendo en el equipo o segregarse durante la descarga. Por el contrario, un polvo cohesivo puede funcionar aceptablemente tras una premezcla justificada y controlada.
Cuando un resultado varía, pregunta si la causa es el producto proveedor, la variación normal del lote, la variación analítica o un factor piloto no controlado. Repite la condición antes de solicitar un cambio en la especificación del proveedor. No se obliguen a incluir observaciones de rendimiento de la aplicación en la especificación de materia prima a menos que se justifique el atributo, método, límite y relación con la calidad final.
El registro final debe indicar qué producto y lote se evaluaron, qué proceso fue necesario, qué variación se observó y si el suministro comercial puede controlarse mediante una especificación entrante, un parámetro de fabricación o ambos. Esta distinción impide que la adquisición rechace un material viable para un problema de equipo o acepte un proceso inestable porque una muestra funcionó sin problemas.
¿Necesitas una muestra de PS con coincidencia de fuente?
Nutranexa indica un MOQ de 25 kg y 25 kg netos por tambor para PS. Comparte tamaño de cápsula, llenado de objetivo, preferencia de fuente, grado o concepto de ensayo, cantidad de ensayo, demanda anual y lista de documentos. Pide la especificación actual y la evidencia de COA disponible para la muestra exacta. Contactar con Ventas antes del trabajo de piloto para que la identidad probada pueda trasladarse a la aprobación de presupuestos y a la venta mayor.
Errores comunes de pilotos
- Aprobando el rendimiento de la cápsula a partir de un COA de materia prima.
- Usar el tamaño de la malla como descripción completa de la distribución de partículas.
- Comparar polvos de proveedores tras diferentes acondicionamientos o cribados.
- Probar solo la PS en vez del sistema completo de excipientes.
- Tomar una muestra de la batidora o agrupar muestras que deben permanecer separadas.
- Usar un ensayo de materia prima sin verificar la matriz de la cápsula.
- Revisar solo el peso medio del ensayo o de llenado.
- Ignorando la descarga, la retención de la tolva, la vibración y las tendencias al final de la carrera.
- Escalar sin igualar el comportamiento de relleno, transferencia y alimentación en el Blender.
Cómo encajan los hechos verificados de Nutranexa en el piloto
Nutranexa fue fundada en 2013 y opera un campus de 110.000+ m2. Su sitio web muestra rutas separadas de PS general, soja y girasol, especificaciones disponibles y pruebas de COA, información de fabricación y calidad, imágenes de envasado y despacho, y cooperación en investigación y desarrollo.
Estos datos apoyan la selección de fuentes y la trazabilidad de la muestra. No establecen un perfil universal de partículas, resultado de flujo, tiempo de mezcla, rendimiento de cápsula ni conformidad con el producto terminado. Solicita el archivo actual específico de la categoría y confirma todos los resultados del proceso en el sistema del comprador.
Fuentes
- eCFR: 21 CFR Parte 111 suplemento dietético CGMP
- FDA: Guía de cumplimiento para pequeñas entidades para los suplementos dietéticos CGMP
- FDA: Buenas prácticas actuales de fabricación para alimentos y suplementos dietéticos
Preguntas frecuentes
¿Un COA PS demuestra que el polvo funcionará en una máquina cápsula?
No. Un COA informa atributos de calidad definidos para el material. El rendimiento de la cápsula también depende del manejo del polvo, la fórmula completa, el entorno, el equipo, la transferencia, el comportamiento de la tolva y los controles del proceso.
¿Es suficiente tamaño de partícula para predecir la fluidez de PS?
No. La distribución de partículas es importante, pero la densidad, forma, superficie, humedad, electrostática, cohesión, relación de formulación y equipos también afectan al flujo. Utiliza varias mediciones más un ensayo representativo de proceso.
¿Cuántas muestras de mezcla se deben tomar?
No existe un número universal. El plan debe reflejar la geometría de la batidora, el tamaño del lote, la descarga, la capacidad analítica y el riesgo de segregación espacial o temporal. Predefine ubicaciones justificadas y mantén los resultados individuales.
¿Se pueden combinar las muestras de mezcla antes del análisis?
No cuando el objetivo es detectar ubicaciones no uniformes o segregación. El pooling puede ocultar diferencias. El muestreo compuesto solo es apropiado cuando responde a una pregunta justificada por separado.
¿Qué debería desencadenar un nuevo piloto?
La fuente del material, el transporte, la calidad, el perfil de partículas, el proceso, el sitio, el equipo, la fórmula, el tamaño del lote o cambios en el envase pueden desencadenar la revisión. El sistema de calidad debe definir qué cambios requieren confirmación o recalificación.
Conclusión
La aprobación de pólvora para cápsulas requiere más que un simple ensayo de paso y una muestra atractiva de banco. Caracterizar el material recibido, probar la fórmula completa, controlar el proceso, muestrear a través del espacio y el tiempo, analizar resultados individuales y reproducir el rendimiento a escala representativa.
Esa evidencia da a la adquisición una decisión específica para cada fuente y proporciona a la fabricación una ruta controlada desde el tambor hasta la cápsula llena.
Contactar con Ventas
¿Planeas un ensayo en cápsulas o mezclas en polvo? Contacta con Nutranexa Sales solicitar la especificación actual de soja o girasol PS, pruebas disponibles del COA, detalles de muestra e información sobre el embalaje para tu piloto de fabricación.
Próximos pasos recomendados
- Revisa el Phosphatidylserine página del producto.
- Comparar Soy PS y Sunflower PS.
- Verificar prueba de fabricación y Calidad e I+D.
Comuníquese con ventas para obtener documentos de productos
Comparta preferencia de fuente, aplicación, país y cantidad anual.
Contactar con Ventas